
Dove va il tempo
Gli acquirenti pensano spesso alla produzione come a un unico blocco di giorni. In pratica un primo ordine spende la maggior parte del calendario nelle fasi precedenti l'avvio della linea: stampi, qualifica dei componenti e certificazione. Quando i componenti sono approvati e fluiscono, l'assemblaggio finale è rapido. I tempi di riferimento della desk sono 30-45 giorni per un lotto di modello a magazzino, 35-50 giorni per il private label e 60-120 giorni per un primo ordine ODM inclusa la certificazione, ciascuno confermato per iscritto per ogni programma; si veda MOQ e tempi di consegna.
Le fasi seguenti descrivono una tipica linea domestica senza fili o con cavo presso uno stabilimento partner. Le macchine professionali e industriali seguono la stessa logica con lavorazioni meccaniche più pesanti, e un robot aggiunge sensori e caricamento del firmware.
Le otto fasi
- Attrezzaggio. Per un guscio ODM gli stampi in acciaio vengono progettati, tagliati e collaudati. È la singola voce più lunga e il motivo per cui l'ODM comporta un costo di attrezzaggio. I modelli a magazzino usano stampi esistenti.
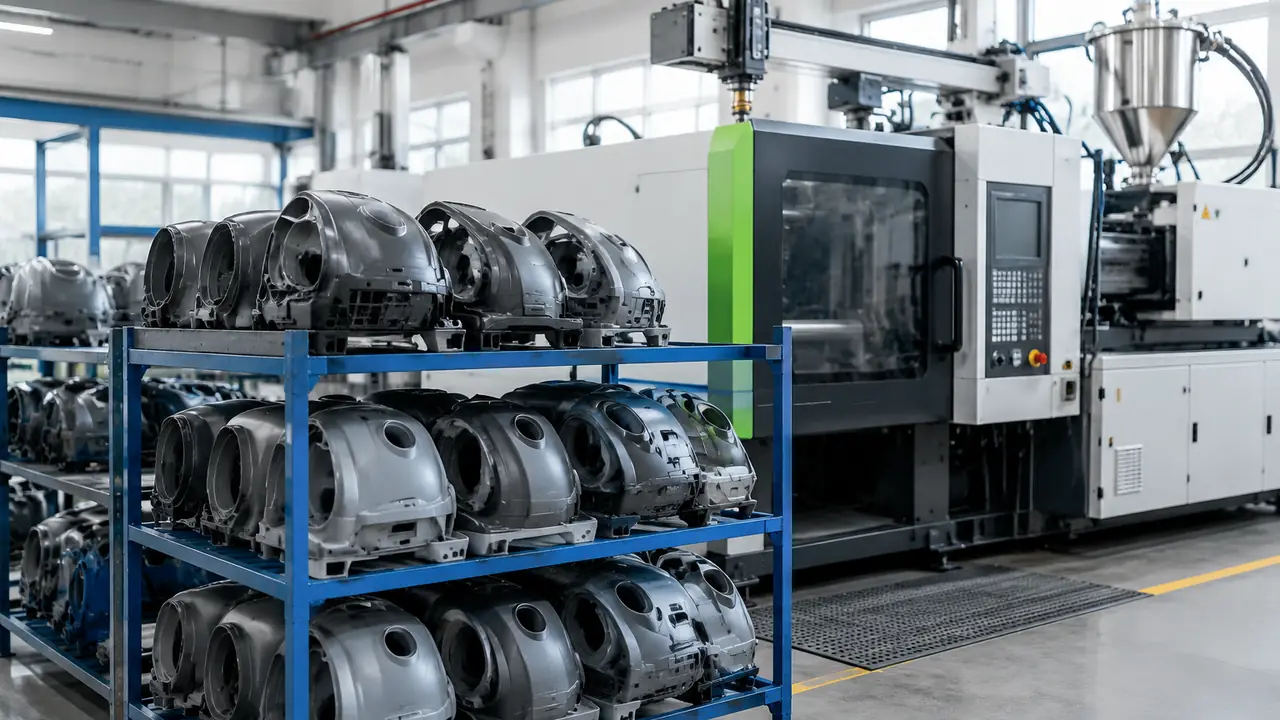
- Stampaggio. Gusci, serbatoi, tubi e teste spazzola sono stampati a iniezione in ABS, PP o miscele PC, poi rifilati, verniciati o tampografati.
- Approvvigionamento motori e PCB. Motori, controller e schede arrivano da fornitori specializzati o dal reparto motori dello stabilimento. Il collaudo in ingresso campiona ogni lotto.
- Assemblaggio pacchi batteria. Le celle sono accoppiate, saldate su nastri di nickel, dotate di BMS e fusibile e sigillate nell'involucro. I pacchi vengono caricati e scaricati prima di arrivare in linea.
- Pre-assemblaggio. Testa motore, separatore ciclonico, testa spazzola e base si costruiscono come moduli e si provano singolarmente dove possibile.
- Assemblaggio finale. Moduli, filtri, cavi o pacchi ed etichette si uniscono in linea con utensili a coppia controllata, applicando le etichette di lotto.
- Prove di linea e rodaggio. Ogni unità passa una prova hi-pot, un controllo di continuità di terra e una prova di funzionamento, come richiede la procedura di sicurezza dello stabilimento. Molti stabilimenti aggiungono un breve rodaggio per intercettare guasti precoci di motori e interruttori.
- Imballo. Accessori, manuale e unità vengono inseriti nella confezione a colori e nel cartone esterno, etichettati e pallettizzati; si veda packaging.
Punti di controllo per fase
| Fase | Punto di controllo tipico | Registro conservato |
|---|---|---|
| Attrezzaggio | Campione di prima stampa contro disegno; verifica di accoppiamento e tenuta | Foglio di rilascio stampi |
| Stampaggio | Dimensioni, bave, colore, prova di caduta sui pezzi campionati | Rapporto primo pezzo |
| Motore e PCB | Campionamento in ingresso di velocità, corrente e isolamento | Registro collaudi in ingresso |
| Pacco batteria | Abbinamento celle, strappo saldatura, funzione BMS, capacità | Registro di lotto del pacco |
| Pre-assemblaggio | Funzione del modulo e controllo tenuta del percorso d'aria | Scheda di postazione |
| Assemblaggio finale | Coppia, etichetta, sede filtro, rotazione spazzola | Etichetta di lotto e registro di linea |
| Prove di linea | Hi-pot, continuità di terra, funzionamento su ogni unità | Log di prova per seriale o lotto |
| Imballo | Contenuto, manuale, etichetta, caduta del cartone su campione | Packing list e foto |
Le prove di sicurezza di linea
Le prove di sicurezza di linea sono diverse dalle prove di tipo. Una prova di tipo si esegue una volta su un campione in laboratorio per mostrare che il progetto soddisfa la norma, ad esempio IEC/EN 60335-2-2. Una prova di linea si esegue su ogni unità per mostrare che quell'unità è stata costruita come quella provata. La prova hi-pot applica un'alta tensione tra parti attive e metallo accessibile per confermare che l'isolamento regge; la prova di continuità di terra conferma che la terra di protezione è integra sui prodotti di classe I alimentati a rete; la prova funzionale conferma motore, interruttore e, per le linee senza fili, la ricarica. Tensioni e tempi di prova vengono dalla norma e dalla procedura dello stabilimento e sono elencati nel piano qualità. Di più sui metodi nella pagina prove e ispezione.
Dove l'acquirente può intervenire
Il momento più precoce ed economico per cambiare qualcosa è l'approvazione di stampi e campione. Colore, posizione del logo, sede filtro e set accessori si fissano lì, insieme al metodo di imballo e al contenuto dell'etichetta per il mercato di destinazione. Un acquirente che vuole un secondo colore, un caricatore diverso o un manuale modificato dovrebbe dirlo prima della firma del campione aureo, perché ciascuna di queste voci tocca un fornitore diverso e un tempo diverso. Dopo l'avvio della produzione di serie, le modifiche significano un nuovo giro di approvazioni e spesso nuovi componenti. La desk chiede quindi agli acquirenti di firmare campione aureo e scheda tecnica prima dell'ordine del lotto, e conserva il campione come riferimento per l'ispezione. Il lato stabilimento di tutto ciò si verifica nell'audit di stabilimento.
Per una stima di programma, invii linea, volumi e mercato di riferimento tramite il modulo di preventivo.