
أين يذهب الوقت
يظن كثير من المشترين الإنتاج كتلة أيام واحدة. عمليًا تنفق الطلبية الأولى معظم تقويمها في المراحل السابقة لانطلاق الخط: القوالب، وتأهيل القطع، والاعتماد. وبعد الموافقة على القطع وتدفقها يكون التجميع النهائي سريعًا. المهل المرجعية التي يستخدمها المكتب: 30-45 يومًا لدفعة طراز مخزون، و35-50 يومًا للعلامة الخاصة، و60-120 يومًا لأول طلبية ODM شاملة الاعتماد، كلٌّ منها يؤكَّد كتابةً لكل برنامج؛ انظر الحد الأدنى للطلب والمهلة.
تصف المراحل أدناه خطًا منزليًا نموذجيًا لاسلكيًا أو سلكيًا في مصنع شريك. وتتبع الآلات التجارية والصناعية المنطق نفسه بتصنيع أثقل، ويضيف الروبوت الحساسات وتحميل البرمجية.
المراحل الثماني
- القوالب. لعينة ODM تُصمَّم القوالب الفولاذية وتُقطَّع وتُجرَّب. هذا أطول بند منفرد وسبب حمل ODM لتكلفة قوالب. أما الطرازات المخزونة فتستخدم قوالب قائمة.
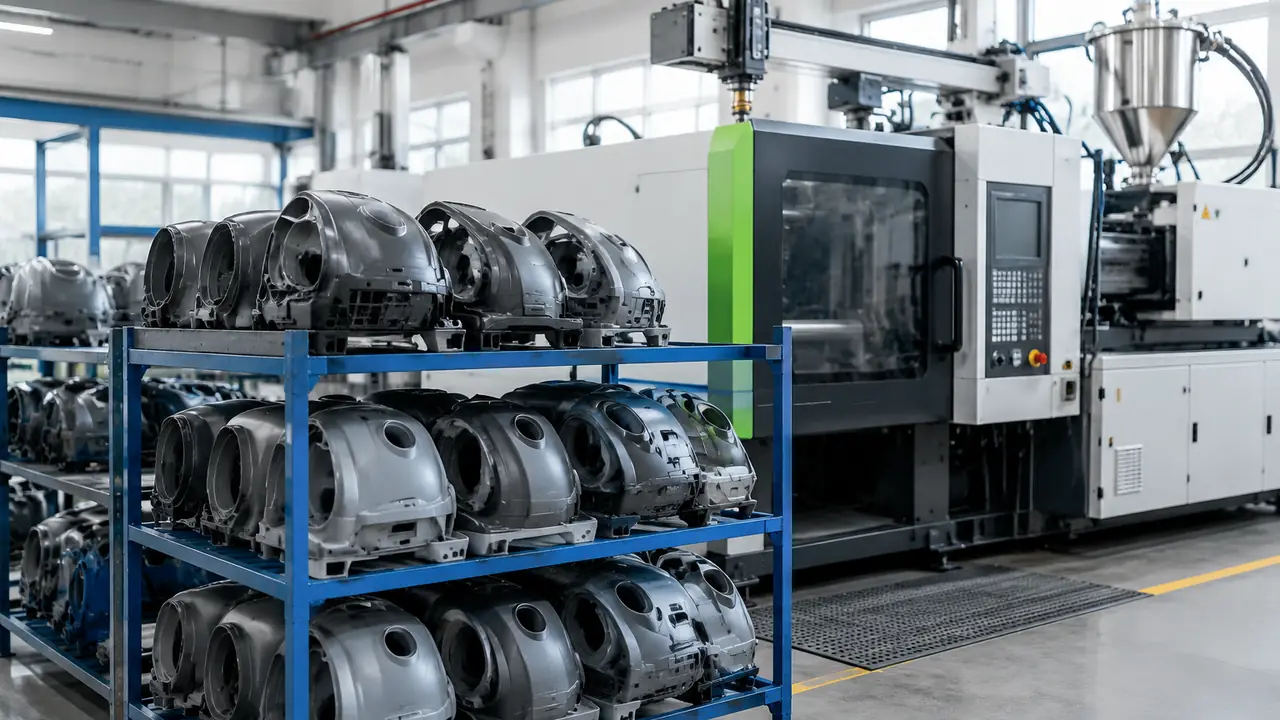
- الصب. تُصب الهياكل والخزانات والعصي ورؤوس الفرش بالحقن من خلطات ABS أو PP أو PC، ثم تُهذَّب وتُرشَّ أو تُطبع بالترام.
- توريد المحرك وPCB. تصل المحركات والمتحكمات واللوحات من موردين متخصصين أو من ورشة محركات المصنع نفسه. ويُعيَّن من كل دفعة في فحص الاستلام.
- تجميع حزمة البطارية. تُطابَق الخلايا وتُلحَم إلى شرائح النيكل وتُجهَّز بـBMS ومصهر وتُغلق في الغلاف. وتُشحن الحزم وتُفرَّغ قبل وصولها إلى الخط.
- التجميع الجزئي. يُبنى رأس المحرك والإعصار ورأس الفرش والقاعدة كوحدات وتُختبر منفردة حيث أمكن.
- التجميع النهائي. تُجمَّع الوحدات والفلاتر والكابلات أو الحزم والملصقات على الخط بأدوات محكومة العزم، مع وضع ملصقات الدفعات.
- الاختبارات الروتينية والتشغيل. تمر كل وحدة باختبار العزل وفحص استمرارية الأرضي وتشغيل وظيفي، وفق ما يقتضيه روتين السلامة في المصنع. وتضيف كثير من المصانع تشغيلًا قصيرًا مُشيَّبًا لاكتشاف أعطال المحرك أو المفتاح المبكرة.
- التغليف. توضع الملحقات والدليل والوحدة في العلبة الملونة والكرتون الخارجي وتُوسَّم وتُرصَّ على الباليتات؛ انظر التغليف.
نقاط تفتيش المراحل
| المرحلة | نقطة التفتيش النمطية | السجل المحفوظ |
|---|---|---|
| القوالب | عيّنة أول إطاعة مقابل الرسم؛ فحص المطابقة والإغلاق | ورقة اعتماد القالب |
| الصب | الأبعاد، والشرش، وتطابق اللون، وفحص إسقاط للقطع المُعيَّنة | تقرير أول قطعة |
| المحرك وPCB | معاينة سرعة الاستلام والتيار والعزل | سجل فحص الاستلام |
| حزمة البطارية | مطابقة الخلايا، وشدّ اللحام، ووظيفة BMS، والسعة | سجل دفعة الحزمة |
| التجميع الجزئي | وظيفة الوحدة وفحص تسرب مسار الهواء | ورقة المحطة |
| التجميع النهائي | العزم، والملصق، وإجلاس الفلتر، ودوران الفرشاة | ملصق الدفعة وسجل الخط |
| الاختبارات الروتينية | عزل واتصال أرضي وتشغيل وظيفي على كل وحدة | سجل اختبار بالرقم التسلسلي أو الدفعة |
| التغليف | المحتويات، والدليل، والملصق، وإسقاط الكرتون على عينة | قائمة التغليف والصور |
اختبارات السلامة الروتينية
اختبارات السلامة الروتينية تختلف عن اختبارات النمط. اختبار النمط يُجرى مرة على عينة في معمل لإثبات أن التصميم يحقق المعيار، مثل IEC/EN 60335-2-2. أما الاختبار الروتيني فيُجرى على كل وحدة على الخط لإثبات أن هذه الوحدة بُنيت كالمُختبَرة. يطبق اختبار العزل جهدًا عاليًا بين الأجزاء الحية والمعدن الممكن الوصول إليه للتأكد من صمود العزل؛ ويفحص اختبار استمرارية الأرضي سلامة الأرضي الواقي في منتجات الجهد من الفئة I؛ ويفحص الاختبار الوظيفي المحرك والمفتاح، وفي الخطوط اللاسلكية الشحن. تُؤخذ جهود الاختبار وأزمنته من المعيار وإجراءات المصنع وتُدرج في خطة الجودة. المزيد عن الأساليب في صفحة الاختبار والتفتيش.
أين يتدخل المشتري
أبكر اللحظات وأقلها تكلفة لتغيير أي شيء هي اعتماد القالب والعينة. يُثبَّت هناك اللون وموضع الشعار ومقعد الفلتر ومجموعة الملحقات، مع أسلوب التغليف ومحتوى الملصق للسوق المستهدفة. ومن يريد لونًا ثانيًا أو شاحنًا مختلفًا أو دليلًا معدلًا عليه أن يقول ذلك قبل توقيع العينة الذهبية، لأن كلًا منها يمس مورّدًا مختلفًا ومهلة مختلفة. وبعد بدء الإنتاج الكمي تعني التغييرات جولة موافقة جديدة وغالبًا قطعًا جديدة. لذلك يطلب المكتب من المشترين توقيع عينة ذهبية وورقة مواصفات قبل طلب الدفعة، ويحتفظ بالعينة مرجعًا للتفتيش. ويُفحص الجانب الخاص بالمصنع في تدقيق المصنع.
لتقدير برنامج، أرسل الخط والحجم والسوق المستهدفة عبر نموذج طلب العرض.