
時間が使われる場所
バイヤー様は生産を一日単位のひとまとまりと考えがちです。実際には、初回注文の多くの期間がライン開始前の段階、すなわち金型、部品の適合確認、認証に使われます。部品が承認され流れ出れば、最終組立は速く進みます。デスクが使う参考リードタイムは、在庫モデルのロットで30-45日、プライベートブランドで35-50日、認証を含むODM初回注文で60-120日で、いずれもプログラムごとに書面で確認します。MOQと納期をご覧ください。
以下の段階は、パートナー工場での典型的なコードレスまたはコード式家庭用ラインを説明します。業務用・産業用機は重い板金加工を伴いながら同じ論理に従い、ロボットはセンサーとファームウェアの書き込みが加わります。
八つの段階
- 金型。 ODMの筐体では、鋼の金型を設計し、切削し、試します。最も時間のかかる単一項目であり、ODMに金型費用が伴う理由です。在庫モデルは既存金型を使います。
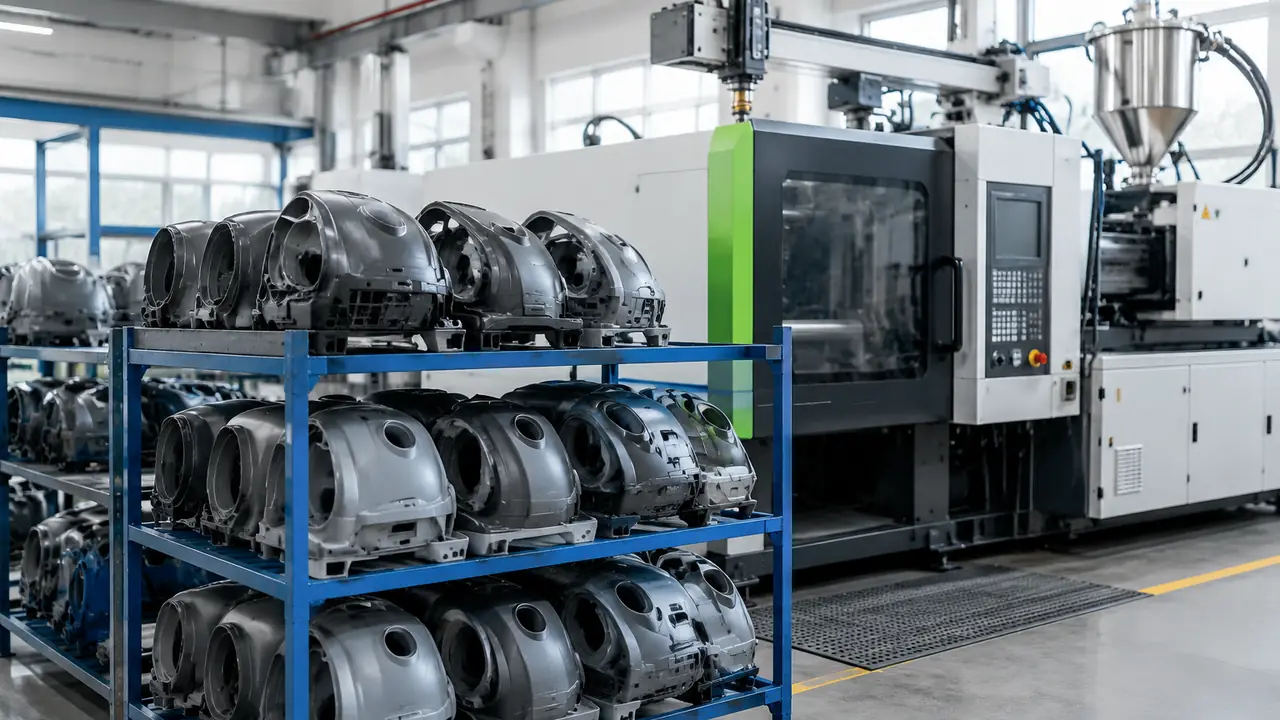
- 成形。 筐体、ダストボックス、ポール、ブラシヘッドをABS、PP、PCブレンドで射出成形し、仕上げ、塗装またはパッド印刷します。
- モーターとPCBの調達。 モーター、コントローラ、基板は専門サプライヤーまたは工場内モーター部門から届きます。受入検査で各ロットをサンプリングします。
- バッテリーパックの組立。 セルを選別し、ニッケル帯に溶接し、BMSとヒューズを付け、筐体に封入します。パックはラインに届く前に充電と放電を行います。
- サブ組立。 モーターヘッド、サイクロン、ブラシヘッド、ドックをモジュールとして組み、可能な範囲で単体試験します。
- 最終組立。 モジュール、フィルター、コードまたはパック、ラベルを、トルク管理工具を使い、ロットラベルを貼りながらライン上で組み上げます。
- 日常試験と慣らし運転。 全台がハイポット試験、アース導通確認、機能運転を、工場の安全手順に従って通ります。多くの工場はモーターやスイッチの初期不良を拾う短いエージング運転を加えます。
- 梱包。 付属品、取扱説明書、本体をカラーボックスと外段ボールに収め、ラベルを貼り、パレットに積みます。包装をご覧ください。
段階ごとの確認ポイント
| 段階 | 典型的な確認ポイント | 保管される記録 |
|---|---|---|
| 金型 | 図面に対する初回ショットサンプル。嵌合と気密確認 | 金型承認書 |
| 成形 | 寸法、バリ、色合わせ、サンプル品の落下確認 | 初物品報告書 |
| モーターとPCB | 受入時の回転数、電流、絶縁のサンプリング | 受入検査ログ |
| バッテリーパック | セル選別、溶接強度、BMS機能、容量 | パックロット記録 |
| サブ組立 | モジュール機能と風通路の漏れ確認 | 工程票 |
| 最終組立 | トルク、ラベル、フィルター装着、ブラシ回転 | ロットラベルとラインログ |
| 日常試験 | ハイポット、アース導通、全台の機能運転 | シリアルまたはロット別試験ログ |
| 梱包 | 内容物、説明書、ラベル、サンプルの段ボール落下 | 梱包明細と写真 |
日常の安全試験
日常の安全試験は型式試験とは異なります。型式試験は設計が規格を満たすことを示すため、サンプルに対して試験所で一度行うもの、たとえばIEC/EN 60335-2-2です。日常試験は、この一台が試験済みのものと同じ作り方で作られたことを示すため、ライン上の全台に行うものです。ハイポット試験は充電部と触れ得る金属の間に高電圧をかけ、絶縁が保たれることを確かめます。アース導通試験は、クラスIの商用電源製品で保護アースが健全であることを確かめます。機能試験は、モーター、スイッチ、コードレスラインでは充電の動作を確かめます。試験電圧と時間は規格と工場の手順から来て、品質計画に記載されます。方法の詳細は試験と検品のページにあります。
バイヤー様が介入できる場所
何かを変える最も早く費用のかからない時点は、金型とサンプル承認の段階です。色、ロゴの位置、フィルター取付部、付属品のセットはすべてそこで確定し、梱包方法と対象市場向けラベルの内容も同様です。第二色、別の充電器、改訂した取扱説明書を望むなら、ゴールデンサンプルに署名する前に申し出てください。これらの一つ一つが別のサプライヤーと別のリードタイムに触れるためです。量産開始後の変更は承認のやり直しと、しばしば新しい部品を意味します。そのためデスクは、ロット発注の前にゴールデンサンプルと仕様書への署名を求め、サンプルを検査の基準として保管します。この工場側の裏付けは工場監査で確認します。
プログラムの概算には、ライン、数量、対象市場を見積フォームからお送りください。