
Wohin die Zeit fließt
Käufer sehen die Produktion oft als einen einzelnen Block von Tagen. In der Praxis verbringt eine Erstbestellung den größten Teil des Kalenders in den Stationen vor Linienstart: Werkzeugbau, Teilequalifikation und Zertifizierung. Sind die Teile freigegeben und fließen, geht die Endmontage schnell. Die Referenzvorlaufzeiten des Desks sind 30-45 Tage für eine Charge eines Lagermodells, 35-50 Tage für Eigenmarke und 60-120 Tage für eine erste ODM-Bestellung inklusive Zertifizierung, jeder Wert schriftlich je Programm bestätigt; siehe MOQ und Vorlaufzeit.
Die Stationen unten beschreiben eine typische kabellose oder kabelgebundene Haushaltslinie bei einem Partnerwerk. Gewerbe- und Industriegeräte folgen derselben Logik mit schwererer Fertigung, und ein Saugroboter kommt mit Sensorik und Firmware-Aufspielung hinzu.
Die acht Stationen
- Werkzeugbau. Für ein ODM-Gehäuse werden Stahlwerkzeuge konstruiert, gefertigt und erprobt. Das ist der längste Einzelposten und der Grund, warum ODM Werkzeugkosten trägt. Lagermodelle nutzen vorhandene Werkzeuge.
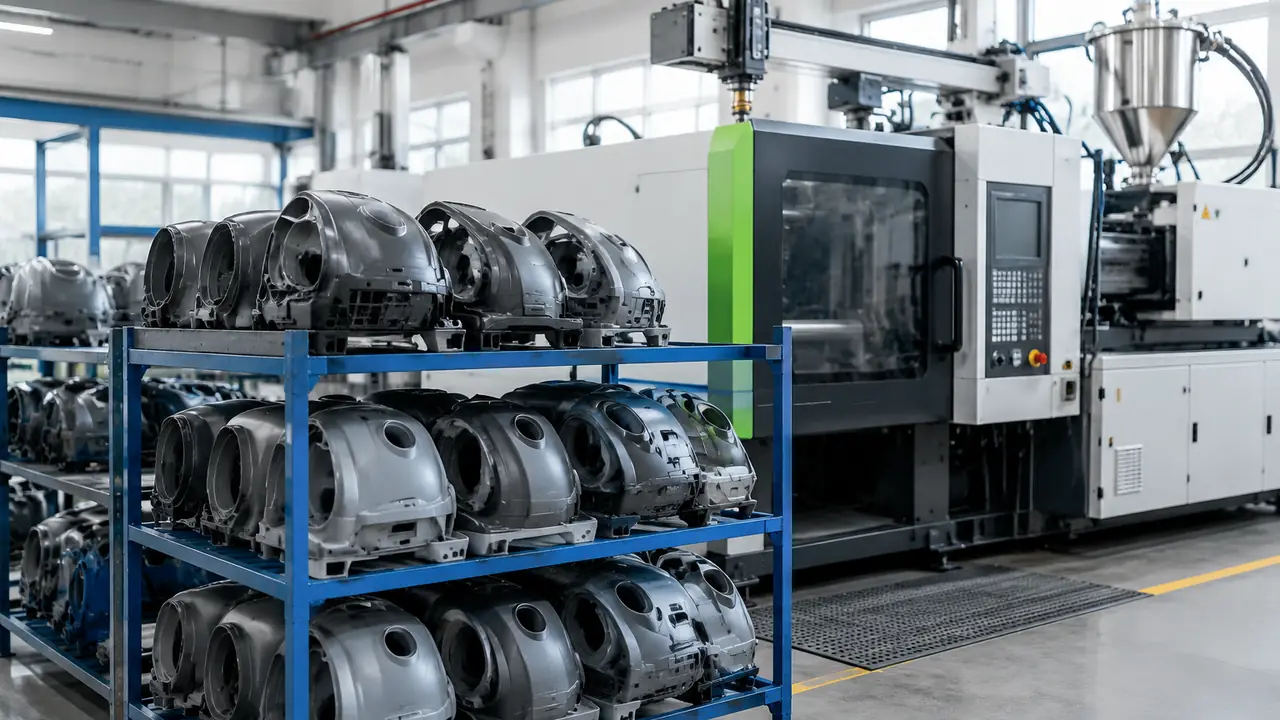
- Spritzguss. Gehäuse, Behälter, Saugrohre und Bodendüsen werden in ABS, PP oder PC-Blends gespritzt, dann entgratet, lackiert oder tampografisch bedruckt.
- Motor- und Platinenbeschaffung. Motoren, Controller und Platinen kommen von Speziallieferanten oder aus dem eigenen Motorenbau des Werks. Die Wareneingangsprüfung zieht je Los Stichproben.
- Akkupack-Montage. Zellen werden gematcht, auf Nickelzinken geschweißt, mit BMS und Sicherung bestückt und im Gehäuse versiegelt. Packs werden geladen und entladen, bevor sie die Linie erreichen.
- Baugruppen. Motorblock, Zyklon, Bodendüse und Ladestation werden als Module gebaut und, wo möglich, einzeln geprüft.
- Endmontage. Module, Filter, Kabel oder Packs und Etiketten werden an der Linie mit drehmomentgesteuerten Werkzeugen zusammengeführt, mit Losetiketten versehen.
- Serienprüfungen und Einlauf. Jedes Gerät durchläuft eine Hi-Pot-Prüfung, eine Schutzleiterdurchgangsprüfung und einen Funktionslauf, wie es der Sicherheitsroutine des Werks entspricht. Viele Werke schalten einen kurzen Einlaufbetrieb, um Frühausfälle an Motor oder Schalter zu finden.
- Verpackung. Zubehör, Anleitung und Gerät kommen in den Farbkarton und Umkarton, werden etikettiert und palettiert; siehe Verpackung.
Prüfpunkte je Station
| Station | Typischer Prüfpunkt | Nachweis |
|---|---|---|
| Werkzeugbau | Erstschuss gegen Zeichnung; Pass- und Dichtungsprüfung | Freigabeblatt Werkzeug |
| Spritzguss | Maß, Grat, Farbtreue, Fallprüfung an Stichprobenteilen | Erstmusterbericht |
| Motor und Platine | Stichprobe von Drehzahl, Strom und Isolation im Wareneingang | Wareneingangsprotokoll |
| Akkupack | Zellenmatching, Schweißzugtest, BMS-Funktion, Kapazität | Chargenprotokoll Pack |
| Baugruppen | Modulfunktion und Dichtheitsprüfung am Luftweg | Arbeitsplatzblatt |
| Endmontage | Drehmoment, Etikett, Filtersitz, Bürstenlauf | Losetikette und Linienprotokoll |
| Serienprüfungen | Hi-Pot, Schutzleiterdurchgang, Funktion an jedem Gerät | Prüfprotokoll je Serial oder Los |
| Verpackung | Inhalt, Anleitung, Etikett, Kartonfalltest an Stichprobe | Packliste und Fotos |
Die Serien-Sicherheitsprüfungen
Serienprüfungen sind etwas anderes als Typenprüfungen. Eine Typenprüfung läuft einmal an einem Muster in einem Labor und zeigt, dass die Auslegung die Norm erfüllt, etwa IEC/EN 60335-2-2. Eine Serienprüfung läuft an jedem Gerät der Linie und zeigt, dass dieses Gerät wie das geprüfte gebaut wurde. Die Hi-Pot-Prüfung legt eine Hochspannung zwischen aktive Teile und zugängliches Metall an und bestätigt, dass die Isolierung hält; die Schutzleiterdurchgangsprüfung bestätigt, dass der Schutzleiter bei Klasse-I-Netzgeräten intakt ist; der Funktionstest bestätigt Motor, Schalter und, bei Akku-Linien, das Laden. Prüfspannungen und -zeiten stammen aus der Norm und dem Verfahren des Werks und stehen im Qualitätsplan. Mehr zu den Methoden auf der Seite Prüfung und Inspektion.
Wo der Käufer eingreifen kann
Der früheste und günstigste Moment für jede Änderung ist die Freigabe von Werkzeug und Muster. Farbe, Logoposition, Filtersitz und Zubehörsatz werden dort festgelegt, ebenso das Verpackungsverfahren und der Etikettinhalt für den Zielmarkt. Wer eine zweite Farbe, ein anderes Ladegerät oder eine geänderte Anleitung will, sollte das sagen, bevor das Referenzmuster unterschrieben ist, denn jeder dieser Punkte berührt einen anderen Lieferanten und eine andere Vorlaufzeit. Nach Serienstart bedeuten Änderungen eine neue Freigaberunde und oft neue Teile. Der Desk bittet Käufer daher, vor der Chargenbestellung ein Referenzmuster und ein Datenblatt zu unterschreiben, und hält das Muster als Inspektionsreferenz vor. Die Werksseite davon wird im Werksaudit geprüft.
Für eine Programmeinschätzung senden Sie Linie, Volumen und Zielmarkt über das Angebotsformular.