
Para onde vai o tempo
Compradores costumam pensar na produção como um único bloco de dias. Na prática, um primeiro pedido passa a maior parte do calendário nas etapas anteriores ao início da linha: ferramental, qualificação de peças e certificação. Uma vez aprovadas as peças e em fluxo, a montagem final é rápida. Os prazos de referência que a mesa usa são 30-45 dias para um lote de modelo de estoque, 35-50 dias para marca própria e 60-120 dias para um primeiro pedido ODM incluindo certificação, cada um confirmado por escrito para cada programa; veja MOQ e prazo.
As etapas abaixo descrevem uma linha residencial típica, sem fio ou com fio, em uma fábrica parceira. Máquinas comerciais e industriais seguem a mesma lógica com fabricação mais pesada, e um robô acrescenta sensores e gravação de firmware.
As oito etapas
- Ferramental. Para uma carcaça ODM, os moldes de aço são projetados, usinados e testados. É o item único mais longo e a razão de o ODM levar um custo de ferramental. Modelos de estoque usam moldes existentes.
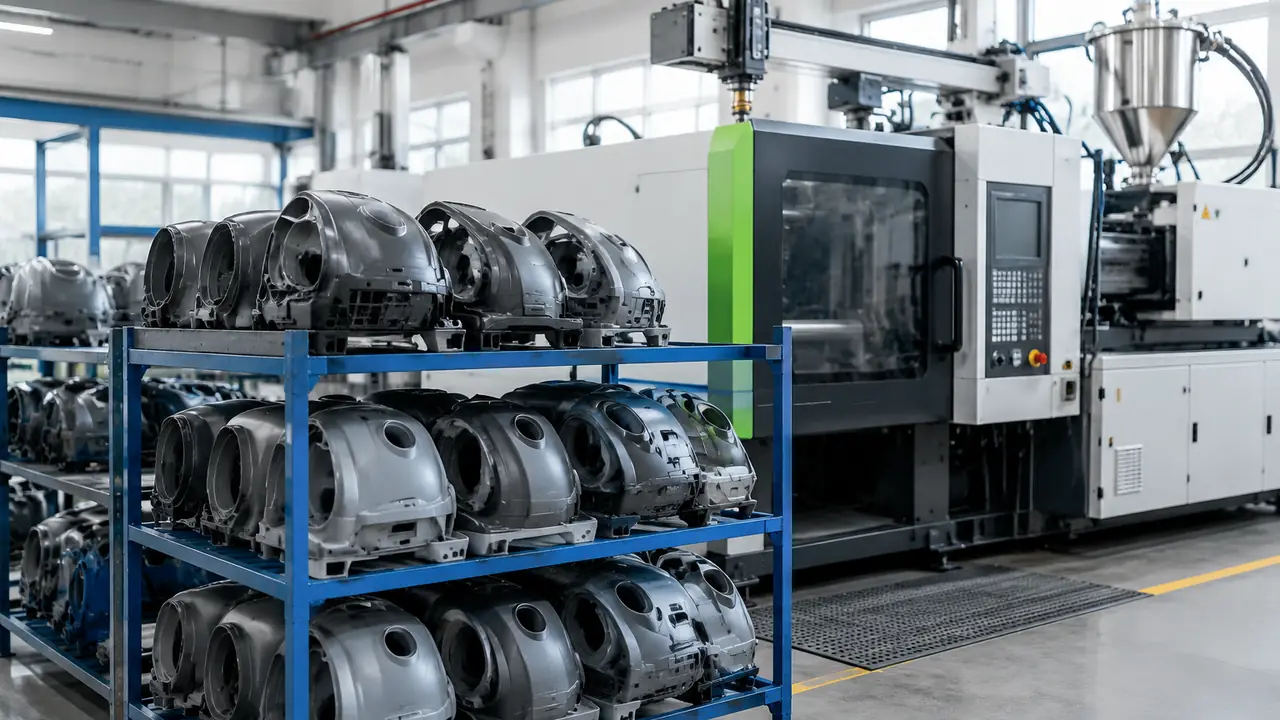
- Injeção. Carcaças, reservatórios, tubos e cabeçotes de escova são injetados em ABS, PP ou misturas com PC, depois aparados, pintados ou marcados por tampografia.
- Fornecimento de motor e PCB. Motores, controladores e placas chegam de fornecedores especializados ou da própria oficina de motores da fábrica. A inspeção de entrada amostra cada lote.
- Montagem do pack de bateria. As células são pareadas, soldadas a fitas de níquel, equipadas com um BMS e um fusível e seladas na carcaça. Os packs são carregados e descarregados antes de chegar à linha.
- Subconjuntos. Cabeçote de motor, ciclone, cabeçote de escova e base são montados como módulos e testados isoladamente quando possível.
- Montagem final. Módulos, filtros, cabos ou packs e etiquetas são unidos na linha com ferramentas de torque controlado, com aplicação das etiquetas de lote.
- Ensaios de rotina e rodagem. Cada unidade passa por um ensaio hi-pot, uma verificação de continuidade de terra e uma rodada de funcionamento, conforme a rotina de segurança da fábrica exige. Muitas fábricas acrescentam uma rodagem curta para captar falhas precoces de motor ou interruptor.
- Embalamento. Acessórios, manual e unidade são colocados na caixa colorida e na caixa externa, etiquetados e paletizados; veja a embalagem.
Pontos de controle por etapa
| Etapa | Ponto de controle típico | Registro mantido |
|---|---|---|
| Ferramental | Amostra da primeira injeção contra o desenho; verificação de encaixe e vedação | Folha de aprovação do ferramental |
| Injeção | Dimensão, rebarba, igualação de cor, teste de queda nas peças amostradas | Relatório de primeira peça |
| Motor e PCB | Amostragem de entrada de velocidade, corrente e isolamento | Log de inspeção de entrada |
| Pack de bateria | Pareamento de células, arrancamento de solda, função do BMS, capacidade | Registro de lote do pack |
| Subconjuntos | Função do módulo e teste de estanqueidade do caminho de ar | Folha de estação |
| Montagem final | Torque, etiqueta, assento do filtro, giro da escova | Etiqueta de lote e log de linha |
| Ensaios de rotina | Hi-pot, continuidade de terra, funcionamento em cada unidade | Log de ensaio por série ou lote |
| Embalamento | Conteúdo, manual, etiqueta, queda de caixa em amostra | Lista de embalagem e fotos |
Os ensaios de segurança de rotina
Ensaios de segurança de rotina são diferentes de ensaios de tipo. Um ensaio de tipo é feito uma vez, em uma amostra, em laboratório, para mostrar que o projeto atende à norma, por exemplo IEC/EN 60335-2-2. Um ensaio de rotina é feito em cada unidade na linha para mostrar que esta unidade foi fabricada como a ensaiada. O ensaio hi-pot aplica alta tensão entre as partes energizadas e o metal acessível para confirmar que o isolamento resiste; o ensaio de continuidade de terra confirma que o terra de proteção está íntegro nos produtos de rede classe I; o ensaio de funcionamento confirma o motor, o interruptor e, nas linhas sem fio, o carregamento. Tensões e tempos de ensaio vêm da norma e do procedimento da fábrica e constam do plano de qualidade. Mais sobre os métodos na página de ensaios e inspeção.
Onde o comprador pode intervir
O momento mais cedo e barato para mudar qualquer coisa é a aprovação do ferramental e da amostra. Cor, posição do logotipo, assento do filtro e conjunto de acessórios se fixam ali, junto com o método de embalagem e o conteúdo da etiqueta para o mercado-alvo. Um comprador que quiser uma segunda cor, outro carregador ou um manual diferente deve dizer antes de assinar a amostra-padrão, porque cada um desses toques um fornecedor e um prazo diferentes. Depois que a produção em série começa, mudanças significam nova rodada de aprovação e, muitas vezes, peças novas. Por isso a mesa pede aos compradores que assinem uma amostra-padrão e uma folha de especificação antes do pedido de lote, e mantém a amostra como referência para a inspeção. O lado da fábrica disso é verificado na auditoria de fábrica.
Para uma estimativa de programa, envie a linha, o volume e o mercado-alvo pelo formulário de cotação.