
Куда уходит время
Покупатели часто представляют производство одним блоком дней. На практике первый заказ проводит большую часть календаря на этапах до запуска линии: оснастка, квалификация деталей и сертификация. Когда детали одобрены и идут потоком, финальная сборка быстра. Ориентировочные сроки площадки: 30-45 дней для партии складской модели, 35-50 дней для private label и 60-120 дней для первого заказа ODM с сертификацией; каждая цифра письменно подтверждается для каждой программы; см. MOQ и сроки.
Этапы ниже описывают типовую бытовую беспроводную или сетевую линейку на партнерском заводе. Коммерческие и промышленные машины идут по той же логике с более тяжелой металлообработкой, а робот добавляет датчики и загрузку прошивки.
Восемь этапов
- Оснастка. Для ODM-корпуса стальные пресс-формы проектируются, изготавливаются и обкатываются. Это самый долгий отдельный пункт и причина, по которой ODM несет плату за оснастку. Складские модели используют существующие формы.
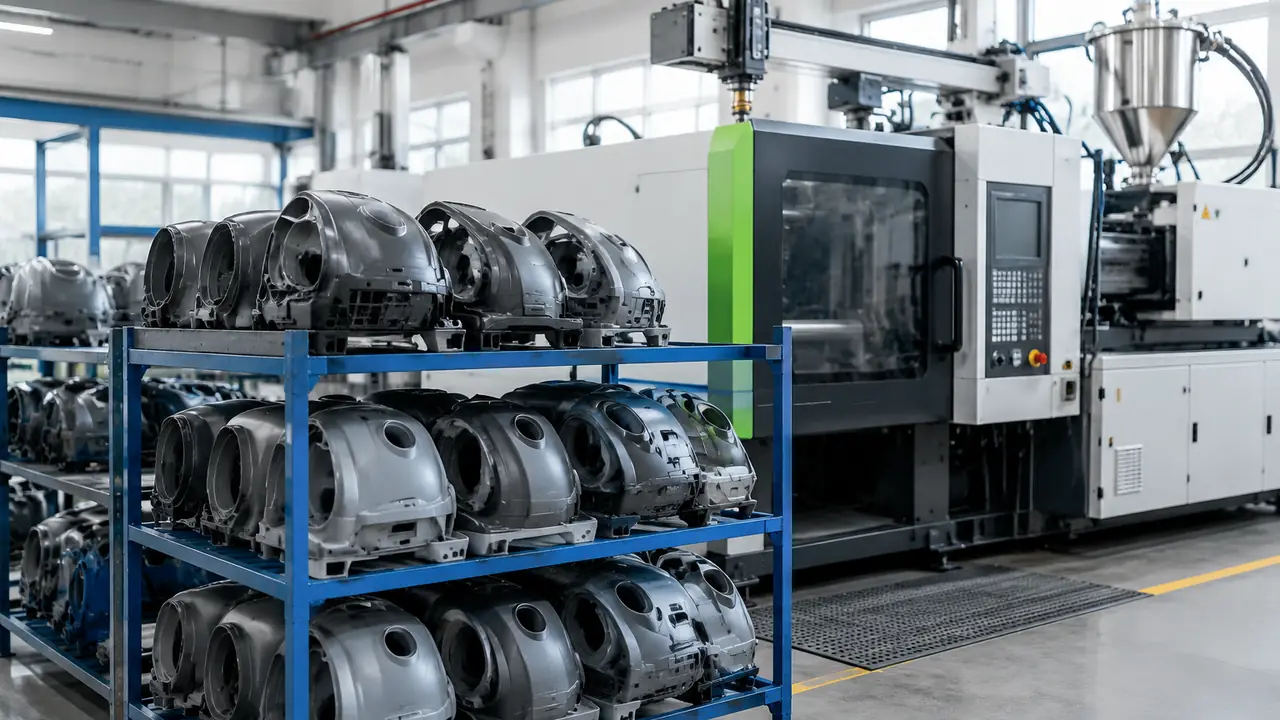
- Литье. Корпуса, баки, трубы и щеточные головки отливаются под давлением из ABS, PP или смесей PC, затем подрезаются, окрашиваются или тампопечатаются.
- Поставка двигателей и плат. Двигатели, контроллеры и платы приходят от специализированных поставщиков или из собственного моторного цеха завода. Входной контроль отбирает образцы из каждой партии.
- Сборка батарейных блоков. Ячейки подбираются по характеристикам, свариваются на никелевые ленты, оснащаются BMS и предохранителем и герметизируются в корпусе. Блоки заряжаются и разряжаются до попадания на линию.
- Узловая сборка. Моторная головка, циклон, щеточная головка и док-станция собираются модулями и по возможности испытываются отдельно.
- Финальная сборка. Модули, фильтры, шнуры или блоки и этикетки соединяются на линии инструментом с контролем момента, с нанесением партионных этикеток.
- Плановые испытания и обкатка. Каждая единица проходит испытание hi-pot, проверку целостности заземления и функциональный прогон, как требует плановая процедура безопасности завода. Многие заводы добавляют короткую обкатку под нагрузкой, чтобы выявить ранние отказы двигателей и выключателей.
- Упаковка. Аксессуары, инструкция и изделие укладываются в цветную коробку и транспортный короб, маркируются и паллетируются; см. упаковку.
Контрольные точки этапов
| Этап | Типовая контрольная точка | Сохраняемая запись |
|---|---|---|
| Оснастка | Образец первой отливки против чертежа; проверка посадки и герметичности | Лист приемки оснастки |
| Литье | Размеры, облой, совпадение цвета, проверка падением на отобранных деталях | Отчет по первой детали |
| Двигатель и плата | Входной выборочный контроль скорости, тока и изоляции | Журнал входного контроля |
| Батарейный блок | Подбор ячеек, отрыв сварки, функция BMS, емкость | Партионная запись блока |
| Узловая сборка | Функция модуля и проверка герметичности воздушного тракта | Лист рабочего места |
| Финальная сборка | Момент затяжки, этикетка, посадка фильтра, вращение щетки | Партионная этикетка и журнал линии |
| Плановые испытания | Hi-pot, целостность заземления, функциональный прогон каждой единицы | Журнал испытаний по серийному или партионному номеру |
| Упаковка | Комплектация, инструкция, этикетка, падение короба на образце | Упаковочный лист и фото |
Плановые испытания безопасности
Плановые испытания безопасности отличаются от типовых. Типовое испытание один раз проводится на образце в лаборатории и показывает, что конструкция соответствует стандарту, например IEC/EN 60335-2-2. Плановое испытание проводится на каждой единице на линии и показывает, что эта единица собрана как испытанная. Испытание hi-pot прикладывает высокое напряжение между токоведущими и доступными металлическими частями, подтверждая целостность изоляции; проверка целостности заземления подтверждает, что защитное заземление не нарушено в изделиях класса I сетевого питания; функциональное испытание подтверждает работу двигателя, выключателя и, для беспроводных линеек, зарядки. Испытательные напряжения и время берутся из стандарта и процедуры завода и перечисляются в плане качества. Подробнее о методах — на странице испытания и инспекция.
Где покупатель может вмешаться
Самый ранний и дешевый момент для изменений — утверждение оснастки и образца. Цвет, позиция логотипа, посадка фильтра и набор аксессуаров фиксируются там же, как и способ упаковки и содержание этикетки для целевого рынка. Покупателю, которому нужен второй цвет, другое зарядное устройство или измененная инструкция, стоит сказать об этом до подписания золотого образца: каждая из этих позиций затрагивает другого поставщика и другой срок. После старта серийного производства изменения означают новый круг утверждения и часто новые детали. Поэтому площадка просит покупателей подписать золотой образец и спецификацию до партионного заказа и хранит образец как эталон для инспекции. Заводская сторона этого проверяется в аудите завода.
Для оценки программы отправьте линейку, объем и целевой рынок через форму запроса.