
Où part le temps
Les acheteurs voient souvent la production comme un simple bloc de jours. En pratique, une première commande passe l’essentiel de son calendrier dans les étapes précédant le démarrage de la ligne : outillage, qualification des pièces et certification. Une fois les pièces approuvées et alimentées, l’assemblage final est rapide. Les délais de référence utilisés par le bureau sont de 30-45 jours pour un lot d’un modèle catalogue, 35-50 jours pour la marque distributeur et 60-120 jours pour une première commande ODM certification comprise, chaque chiffre confirmé par écrit pour chaque programme ; voir MOQ et délais.
Les étapes ci-dessous décrivent une ligne ménagère typique, sans fil ou filaire, chez une usine partenaire. Les machines commerciales et industrielles suivent la même logique avec une fabrication plus lourde, et un robot ajoute le chargement des capteurs et du micrologiciel.
Les huit étapes
- Outillage. Pour un boîtier ODM, les moules en acier sont conçus, usinés et essayés. C’est le poste le plus long à lui seul et la raison pour laquelle l’ODM emporte un coût d’outillage. Les modèles catalogue utilisent les moules existants.
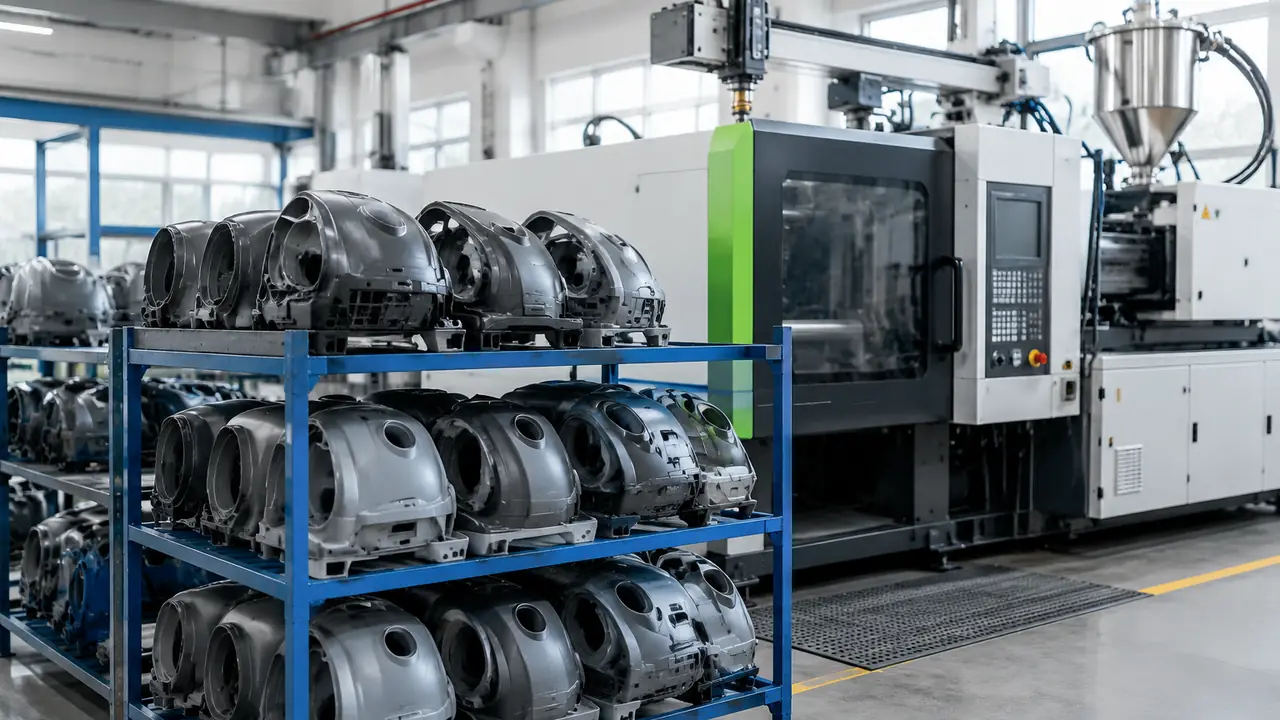
- Moulage. Boîtiers, bacs, tubes et têtes de brosse sont injectés en ABS, PP ou alliages PC, puis détourés, laqués ou tampographiés.
- Approvisionnement moteurs et cartes. Moteurs, contrôleurs et cartes arrivent de fournisseurs spécialisés ou de l’atelier moteur de l’usine. Le contrôle à réception échantillonne chaque lot.
- Assemblage des packs batterie. Les cellules sont appariées, soudées sur des nappes de nickel, équipées d’un BMS et d’un fusible puis scellées dans le boîtier. Les packs sont chargés et déchargés avant d’arriver sur la ligne.
- Sous-ensembles. Bloc moteur, cyclone, brosse de sol et station de charge sont montés en modules et testés seuls lorsque c’est possible.
- Assemblage final. Modules, filtres, cordons ou packs et étiquettes sont assemblés sur la ligne avec des visseuses à couple contrôlé, et les étiquettes de lot sont posées.
- Essais courants et rodage. Chaque unité passe un test hi-pot, un contrôle de continuité de terre et un fonctionnement, comme l’exige le processus de sécurité de l’usine. Beaucoup d’usines ajoutent un court rodage sous tension pour détecter les défauts précoces de moteur ou d’interrupteur.
- Emballage. Accessoires, notice et unité sont placés dans la boîte couleur et le carton extérieur, étiquetés et palettisés ; voir l’emballage.
Points de contrôle par étape
| Étape | Point de contrôle typique | Registre conservé |
|---|---|---|
| Outillage | Pièce de premier tir comparée au plan ; contrôle du montage et de l’étanchéité | Fiche de validation d’outillage |
| Moulage | Dimensions, bavures, teinte, essai de chute sur pièces échantillonnées | Rapport de première pièce |
| Moteur et carte | Échantillonnage à réception de vitesse, courant et isolement | Journal de contrôle à réception |
| Pack batterie | Appariement des cellules, arrachage de soudure, fonction BMS, capacité | Fiche de lot du pack |
| Sous-ensembles | Fonction du module et contrôle d’étanchéité du trajet d’air | Fiche de poste |
| Assemblage final | Couple, étiquette, siège du filtre, rotation de la brosse | Étiquette de lot et journal de ligne |
| Essais courants | Hi-pot, continuité de terre, fonctionnement sur chaque unité | Journal d’essais par série ou par lot |
| Emballage | Contenu, notice, étiquette, chute de carton sur échantillon | Liste de colisage et photos |
Les essais de sécurité courants
Les essais de sécurité courants se distinguent des essais de type. Un essai de type est réalisé une fois sur un échantillon en laboratoire pour montrer que la conception satisfait à la norme, par exemple IEC/EN 60335-2-2. Un essai courant est réalisé sur chaque unité de la ligne pour montrer que cette unité a été construite comme celle qui a été testée. Le test hi-pot applique une haute tension entre les parties actives et le métal accessible pour confirmer que l’isolement tient ; le test de continuité de terre confirme que la terre de protection est intacte sur les produits secteur de classe I ; l’essai de fonctionnement confirme le moteur, l’interrupteur et, pour les lignes sans fil, la charge. Les tensions et durées d’essai viennent de la norme et du processus de l’usine, et figurent sur le plan qualité. Les méthodes sont détaillées sur la page essais et inspections.
Là où l’acheteur peut intervenir
Le moment le plus précoce et le moins coûteux pour changer quoi que ce soit est la validation de l’outillage et de l’échantillon. La couleur, la position du logo, le siège du filtre et le jeu d’accessoires s’y figent tous, avec le mode d’emballage et le contenu de l’étiquette pour le marché cible. Un acheteur qui veut une seconde couleur, un chargeur différent ou une notice modifiée doit le dire avant la signature de l’échantillon de référence, car chacun de ces points touche un fournisseur différent et un délai différent. Une fois la production en série lancée, les changements impliquent un nouveau cycle de validation et souvent de nouvelles pièces. Le bureau demande donc aux acheteurs de signer un échantillon de référence et une fiche technique avant la commande du lot, et conserve l’échantillon comme référence d’inspection. Le versant usine de cela est vérifié dans l’audit d’usine.
Pour une estimation de programme, envoyez la ligne, le volume et le marché cible via le formulaire de devis.