
Zaman nereye gider
Alıcılar üretimi çoğu zaman tek bir gün bloğu sanır. Uygulamada ilk sipariş, takviminin çoğunu hattın başlamasından önceki aşamalarda harcar: kalıplama, parça onayı ve sertifikasyon. Parçalar onaylanıp akmaya başladıktan sonra son montaj hızlıdır. Masanın kullandığı referans teslim süreleri şöyledir: stok model partisi için 30-45 gün, özel marka için 35-50 gün, sertifikasyon dahil ilk ODM siparişi için 60-120 gün; her biri her program için yazılı olarak teyit edilir; bkz. MOQ ve teslim süresi.
Aşağıdaki aşamalar, bir iş ortağı fabrikada tipik bir kablosuz ya da kablolu ev tipi hattı anlatır. Ticari ve endüstriyel makineler daha ağır imalatla aynı mantığı izler; robot süpürgeye sensör ve aygıt yazılımı yükleme eklenir.
Sekiz aşama
- Kalıp. ODM gövde için çelik kalıplar tasarlanır, işlenir ve denenir. Bu, tek başına en uzun kalemdir ve ODM’nin kalıp maliyeti taşımasının nedenidir. Stok modeller mevcut kalıpları kullanır.
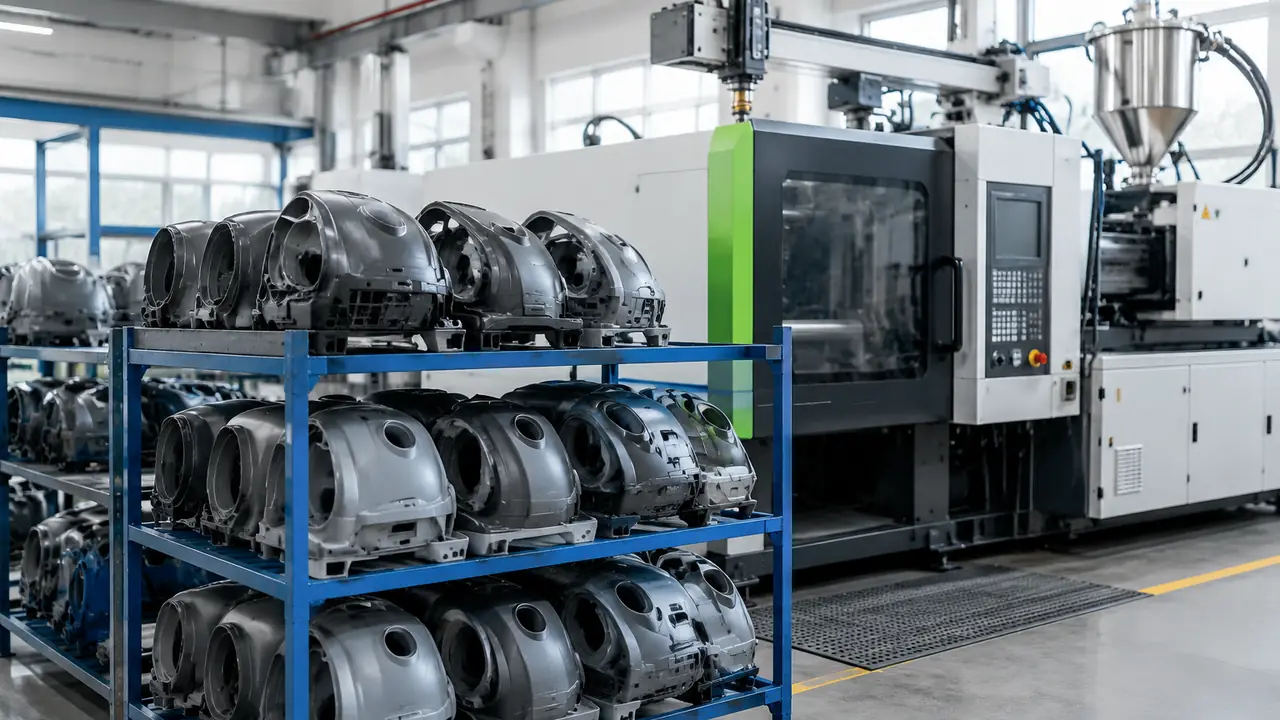
- Kalıplama. Gövdeler, hazneler, borular ve fırça başları ABS, PP ya da PC harmanlarında enjeksiyonla kalıplanır; sonra kenar temizliği, boya ya da tampaj uygulanır.
- Motor ve PCB tedariki. Motorlar, kontrolörler ve kartlar uzman tedarikçilerden ya da fabrikanın kendi motor atölyesinden gelir. Gelen kontrol her lotu örnekler.
- Batarya paketi montajı. Hücreler eşleştirilir, nikel şeritlere kaynaklanır, BMS ve bir sigortayla donatılır ve muhafazaya kapatılır. Paketler hatta ulaşmadan önce şarj ve deşarj edilir.
- Alt montaj. Motor başı, siklon, fırça başı ve istasyon modül olarak kurulur ve mümkün olduğunda tek başına test edilir.
- Son montaj. Modüller, filtreler, kablolar ya da paketler ve etiketler, tork kontrollü aletlerle hatta birleştirilir; lot etiketleri yapıştırılır.
- Rutin testler ve çalıştırma. Her ünite, fabrikanın güvenlik rutininin gerektirdiği gibi hi-pot testi, toprak sürekliliği kontrolü ve bir fonksiyon koşusundan geçer. Birçok fabrika, erken motor ya da şalter arızalarını yakalamak için kısa bir eskime koşusu ekler.
- Paketleme. Aksesuarlar, kılavuz ve ünite renkli kutuya ve dış koliye yerleştirilir, etiketlenir ve paletlenir; bkz. ambalaj.
Aşama kontrol noktaları
| Aşama | Tipik kontrol noktası | Tutulan kayıt |
|---|---|---|
| Kalıp | Çizime göre ilk atış numunesi; oturma ve sızdırmazlık kontrolü | Kalıp onay formu |
| Kalıplama | Örneklenen parçalarda ölçü, çapak, renk uyumu, düşürme kontrolü | İlk parça raporu |
| Motor ve PCB | Gelen devir, akım ve yalıtım örneklemesi | Gelen kontrol kaydı |
| Batarya paketi | Hücre eşleştirme, kaynak kopma testi, BMS fonksiyonu, kapasite | Paket parti kaydı |
| Alt montaj | Modül fonksiyonu ve hava yolu sızdırmazlık kontrolü | İstasyon formu |
| Son montaj | Tork, etiket, filtre oturması, fırça dönüşü | Lot etiketi ve hat kaydı |
| Rutin testler | Her ünitede hi-pot, toprak sürekliliği, fonksiyon koşusu | Seri ya da lot bazında test kaydı |
| Paketleme | İçerik, kılavuz, etiket, örnek üzerinde koli düşürme | Paketleme listesi ve fotoğraflar |
Rutin güvenlik testleri
Güvenlik rutin testleri, tip testlerinden farklıdır. Tip test, tasarımın standardı karşıladığını göstermek için bir numune üzerinde laboratuvarda bir kez yapılır; örneğin IEC/EN 60335-2-2. Rutin test ise hattaki her üniteye uygulanır ve bu ünitenin test edilen gibi üretildiğini gösterir. Hi-pot testi, yalıtımın dayandığını doğrulamak için enerjili parçalarla erişilebilir metal arasına yüksek gerilim uygular; toprak sürekliliği testi, I sınıfı şebeke ürünlerinde koruyucu toprağın sağlam olduğunu doğrular; fonksiyon testi, motoru, şalteri ve kablosuz hatlarda şarjı çalıştırır. Test gerilimleri ve süreleri standarttan ve fabrikanın prosedüründen gelir ve kalite planında listelenir. Yöntemlerin ayrıntısı test ve denetim sayfasındadır.
Alıcı nerede söz sahibi olabilir
Herhangi bir şeyi değiştirmenin en erken ve en az maliyetli anı, kalıp ve numune onayıdır. Renk, logo konumu, filtre yuvası ve aksesuar seti, hedef pazarın ambalaj yöntemi ve etiket içeriğiyle birlikte orada sabitlenir. İkinci bir renk, farklı bir şarj cihazı ya da değişmiş bir kılavuz isteyen alıcı bunu, altın numune imzalanmadan önce söylemelidir; çünkü bunların her biri farklı bir tedarikçiye ve farklı bir teslim süresine dokunur. Seri üretim başladıktan sonra değişiklikler yeni bir onay turu ve çoğu kez yeni parçalar demektir. Bu yüzden masa, alıcılardan parti siparişinden önce bir altın numuneyi ve bir teknik şartname yaprağını imzalamalarını ister ve numuneyi denetimin referansı olarak saklar. Bunun fabrika tarafı fabrika denetiminde kontrol edilir.
Program kestirimi için hattı, hacmi ve hedef pazarı teklif formu üzerinden gönderin.