
A dónde va el tiempo
Los compradores suelen imaginar la producción como un único bloque de días. En la práctica, un primer pedido emplea la mayor parte del calendario en las etapas anteriores al arranque de la línea: utillaje, cualificación de piezas y certificación. Una vez aprobadas las piezas y en flujo, el montaje final es rápido. Los plazos de referencia que usa la mesa son de 30-45 días para un lote de modelo de catálogo, 35-50 días para marca blanca y 60-120 días para un primer pedido ODM incluida la certificación, cada uno confirmado por escrito para cada programa; vea MOQ y plazos de entrega.
Las etapas siguientes describen una línea doméstica típica, sin cable o con cable, en una planta socia. Las máquinas comerciales e industriales siguen la misma lógica con una fabricación más pesada, y un robot añade sensores y carga de firmware.
Las ocho etapas
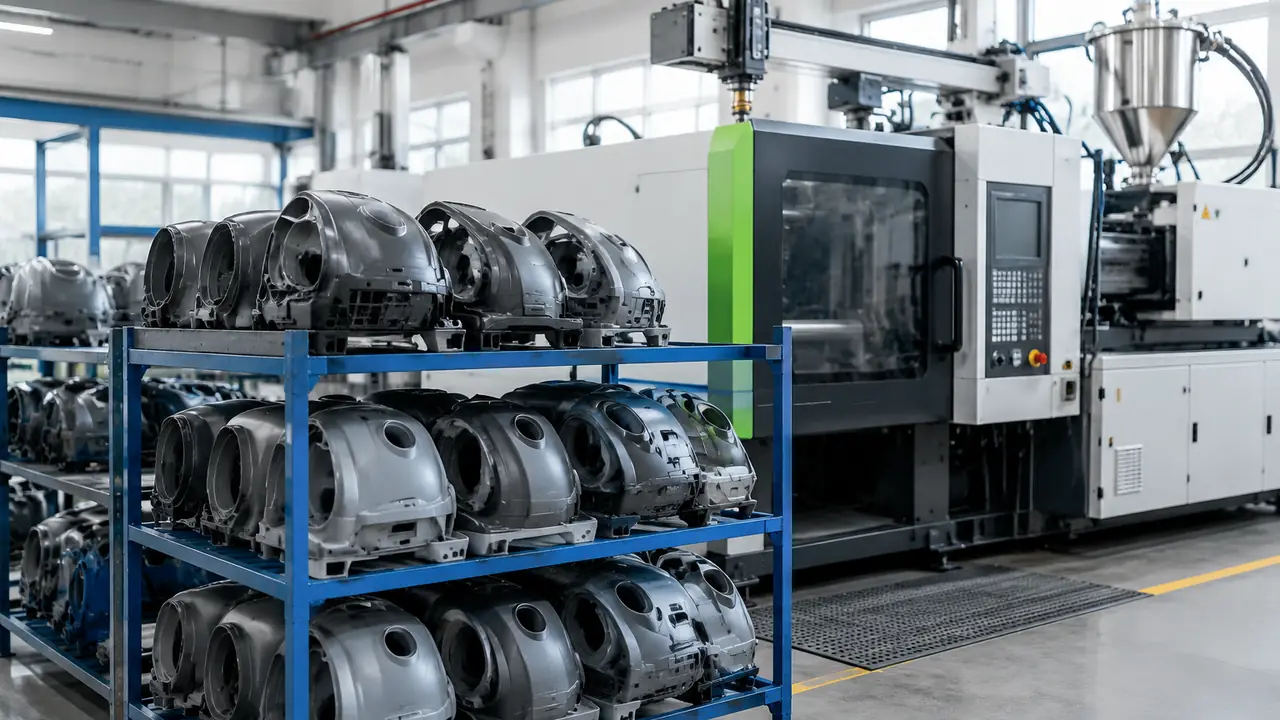
- Utillaje. Para una carcasa ODM, los moldes de acero se diseñan, cortan y prueban. Es el único elemento más largo y la razón de que el ODM lleve un coste de utillaje. Los modelos de catálogo usan moldes existentes.
- Moldeo. Carcasas, depósitos, tubos y cabezales de cepillo se moldean por inyección en ABS, PP o mezclas de PC, y luego se recortan, lacan o marcan por tampografía.
- Suministro de motor y PCB. Motores, controladores y placas llegan de proveedores especializados o del taller de motores de la propia planta. La inspección de entrada muestrea cada lote.
- Montaje del pack de batería. Las celdas se igualan, se sueldan a cintas de níquel, se equipan con un BMS y un fusible y se sellan en la carcasa. Los packs se cargan y descargan antes de llegar a la línea.
- Subconjuntos. El cabezal de motor, el ciclón, el cabezal de cepillo y la base se construyen como módulos y se ensayan por separado cuando es posible.
- Montaje final. Módulos, filtros, cables o packs y etiquetas se unen en la línea con herramientas de torque controlado, aplicando las etiquetas de lote.
- Ensayos de rutina y rodaje. Cada unidad pasa una prueba hi-pot, una comprobación de continuidad de tierra y una marcha de funcionamiento, según exige la rutina de seguridad de la planta. Muchas plantas añaden un rodaje breve para detectar fallos tempranos de motor o interruptor.
- Embalaje. Accesorios, manual y unidad se colocan en la caja de color y la caja exterior, se etiquetan y se paletizan; vea el embalaje.
Puntos de control por etapa
| Etapa | Punto de control típico | Registro que se guarda |
|---|---|---|
| Utillaje | Muestra de primera inyección contra el plano; comprobación de encaje y cierre | Hoja de validación del utillaje |
| Moldeo | Dimensiones, rebabas, igualación de color, prueba de caída en piezas muestreadas | Informe de primera pieza |
| Motor y PCB | Muestreo de entrada de velocidad, corriente y aislamiento | Registro de inspección de entrada |
| Pack de batería | Igualación de celdas, tracción de soldadura, función del BMS, capacidad | Registro de lote del pack |
| Subconjuntos | Función del módulo y prueba de estanqueidad del recorrido de aire | Ficha de puesto |
| Montaje final | Torque, etiqueta, asiento del filtro, giro del cepillo | Etiqueta de lote y registro de línea |
| Ensayos de rutina | Hi-pot, continuidad de tierra, marcha de funcionamiento en cada unidad | Registro de ensayo por serie o lote |
| Embalaje | Contenido, manual, etiqueta, caída de caja sobre muestra | Lista de embalaje y fotos |
Los ensayos de seguridad de rutina
Los ensayos de seguridad de rutina no son lo mismo que los ensayos de tipo. Un ensayo de tipo se realiza una vez sobre una muestra en un laboratorio para demostrar que el diseño cumple la norma, por ejemplo IEC/EN 60335-2-2. Un ensayo de rutina se realiza en cada unidad de la línea para demostrar que esa unidad se construyó como la ensayada. La prueba hi-pot aplica una alta tensión entre las partes activas y el metal accesible para confirmar que el aislamiento aguanta; la prueba de continuidad de tierra confirma que la tierra de protección está intacta en los productos de red de clase I; la prueba de funcionamiento confirma el motor, el interruptor y, en las líneas sin cable, la carga. Las tensiones y los tiempos de ensayo salen de la norma y del procedimiento de la planta, y figuran en el plan de calidad. Más sobre los métodos en la página de ensayos e inspección.
Dónde puede intervenir el comprador
El momento más temprano y barato para cambiar cualquier cosa es la aprobación del utillaje y de la muestra. El color, la posición del logotipo, el asiento del filtro y el conjunto de accesorios se fijan allí, junto con el método de embalaje y el contenido de la etiqueta para el mercado objetivo. Un comprador que quiera un segundo color, otro cargador o un manual distinto debe decirlo antes de firmar la muestra dorada, porque cada uno de esos cambios toca a un proveedor y a un plazo diferentes. Cuando la producción en serie ha empezado, los cambios significan una nueva ronda de aprobación y a menudo piezas nuevas. Por eso la mesa pide a los compradores firmar una muestra dorada y una hoja de especificación antes del pedido de lote, y guarda la muestra como referencia para la inspección. La parte correspondiente a la planta se revisa en la auditoría de fábrica.
Para una estimación de programa, envíe la línea, el volumen y el mercado objetivo por el formulario de cotización.