
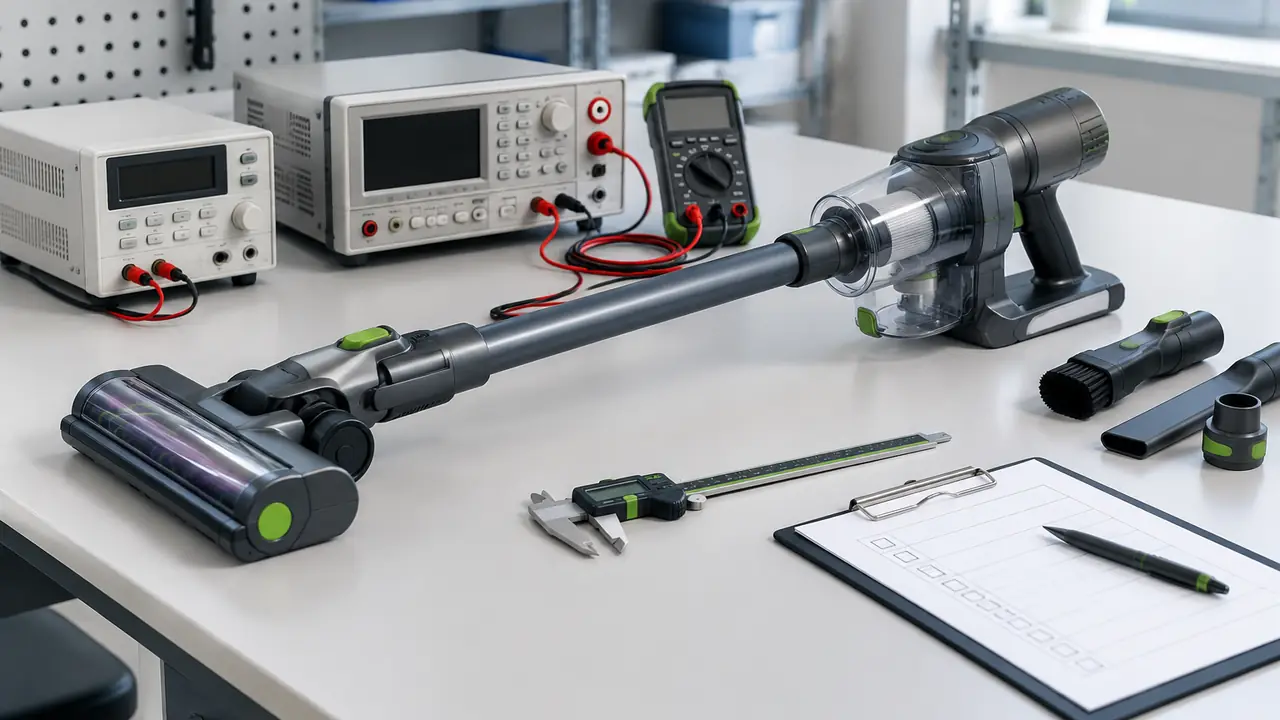
Um plano, não uma promessa
Nenhum método de inspeção pode mostrar que cada unidade de um lote é perfeita, e a mesa não afirma isso. O que um bom plano faz é limitar a chance de um lote defeituoso ser embarcado, tornar os defeitos visíveis cedo e deixar um registro que as duas partes podem ler. Cada programa recebe por isso um plano de qualidade escrito, construído a partir da especificação do comprador, da amostra-padrão aprovada e dos relatórios de ensaio do modelo. Ele lista as verificações, os tamanhos de amostra, os limites de aceitação e rejeição e quem assina. O plano é confirmado antes do pedido de lote, e mudanças exigem acordo escrito.
Peças de entrada
A maioria dos defeitos tardios começa em uma peça comprada. A inspeção de entrada na fábrica parceira amostra cada lote das peças que decidem desempenho e segurança.
- Motores: velocidade e corrente sem carga, ruído, isolamento e, em motores com escovas, desgaste das escovas.
- Packs de bateria: tensão, capacidade, resistência interna, função do BMS e conteúdo da etiqueta; veja packs de bateria.
- Placas e cabos: inspeção visual, continuidade e qualidade de solda nas placas amostradas.
- Filtros: grau da mídia e dimensões contra o desenho, com verificações de eficiência por amostragem; veja os filtros.
- Peças plásticas: dimensões, cor e superfície contra a amostra-padrão.
Verificações em processo
Na linha, cada estação tem uma verificação curta: torque dos parafusos, assento do filtro, giro do rolo de escova, posicionamento de etiquetas e cabeamento afastado das partes móveis. A aprovação da primeira peça no início de cada turno ou lote compara a primeira unidade com a amostra-padrão. Ensaios de segurança elétrica de rotina -hi-pot, continuidade de terra e uma rodada de funcionamento- são feitos em cada unidade, como descrito no processo de produção.
Inspeção final e amostragem AQL
A inspeção final é feita em mercadoria acabada e embalada antes do embarque. O tamanho da amostra vem de uma tabela de amostragem por limite de qualidade aceitável (AQL), que converte o tamanho do lote e o nível de inspeção no número de unidades a retirar e no número de defeitos que podem ser aceitos. Defeitos críticos, como uma falha de segurança ou uma etiqueta exigida por lei ausente, ficam normalmente em zero aceito; os limites maior e menor são definidos por programa. Um nível mais rígido custa mais e encontra mais; um nível mais folgado é mais barato e serve a produtos simples e estáveis. O nível é uma decisão que o comprador toma com a mesa, registrada no plano.
Itens medidos
| Item | O que é verificado | Onde é feito |
|---|---|---|
| Sucção e vazão | Valor no bocal ou câmara selada contra o relatório do modelo | Final, por amostragem |
| Potência absorvida | Potência nominal contra etiqueta e tolerância | Final, por amostragem |
| Ruído | dB(A) a um metro contra a amostra retida | Final, por amostragem |
| Autonomia e tempo de carga | Carga completa até corte no modo normal; tempo até carga completa | Final, por amostragem (sem fio) |
| Capacidade de pó | Volume do reservatório ou saco contra o desenho | Em processo e final |
| Queda e flexão do cabo | Durabilidade mecânica do corpo, do tubo e do cabo | Ensaio de tipo mais amostra final |
| Isolamento | Hi-pot e continuidade de terra | Cada unidade |
| Eficiência do filtro | Eficiência amostrada e verificação de vedação | Entrada, por amostragem |
| Aparência | Cor, riscos, impressão, frestas e rebarbas | Em processo e final |
| Embalagem | Conteúdo, manual, etiqueta, código de barras, queda de caixa | Final, por amostragem |
Amostra-padrão e controle de mudanças
A amostra-padrão é a unidade aprovada contra a qual toda inspeção compara. Ela é assinada pelo comprador, lacrada e mantida na fábrica e na mesa. Qualquer coisa que mude o produto depois da assinatura, como um novo fornecedor de motor, outra fonte de células, uma resina diferente ou um filtro revisado, é tratada como solicitação de mudança. A fábrica deve avisar a mesa, a mudança é avaliada pelo efeito sobre os relatórios de segurança e o desempenho, e o comprador a aprova por escrito antes de entrar em produção. Essa única regra evita a maior parte das substituições silenciosas que fazem um segundo lote diferir do primeiro.
Em linhas sem fio, a bateria merece uma linha própria no plano. Lotes de células, datas de montagem dos packs e versões de firmware do BMS são registrados para que um problema de pack possa ser isolado a um lote, e não ao programa inteiro.
O registro que acompanha o lote
Cada lote embarcado leva um relatório de inspeção que nomeia a norma ou tabela usada, o tamanho da amostra, os resultados por item, os defeitos encontrados e sua classificação, fotografias do lote e da caixa, e a decisão. Relatórios dos ensaios de rotina são mantidos por lote ou número de série, para que um problema de campo possa ser rastreado até uma data de produção. Quando um lote reprova, a fábrica retrabalha ou seleciona, e os itens reprovados são reinspecionados; a mesa não libera um lote que não passou. Os mesmos registros sustentam o planejamento de pós-venda; veja o planejamento de pós-venda.
O plano caminha junto com a auditoria da fábrica e a rota de certificação. Para montar um para a sua linha, use o formulário de cotação.